
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Všechna práva vyhrazena.
Links Sitemap RSS XML Zásady ochrany osobních údajů

Papírové tašky jsou všude – obchody s potravinami, maloobchody, výdejní pulty. Ale za každým čistým, dobře složeným papírovým sáčkem je nástroj, který většina lidí nikdy nevidí: kostka. Raznice na papírové tašky je překližková deska s ostrými ocelovými pravítky (vyřezávací pravítko) a rylovacími pravidly zasazenými do laserem vyřezaných štěrbin. Po přitlačení na papír odřízne tvar sáčku a vytvoří ohybové linie jediným tahem.
Pokud podnikáte v oblasti obalů, vědět, jak se tyto raznice vyrábějí – a jak je vyrobit rychleji a přesněji – může mít ve vaší výrobě skutečný rozdíl. Tento průvodce vás krok za krokem provede celým procesem výroby matric.
Než skočíme do schůdků, ujasněme si, co vlastně stavíte.
Raznice na papírové tašky je ocelová pravítka. Má tři hlavní části:
- Deska: Silná překližková deska, obvykle 12–18 mm, vyrobená z březových nebo javorových dýh. Musí být pevná, plochá a stabilní – protože jakékoli deformace odhodí celou kostku.
- Pravidla řezání: Tenké ocelové čepele, obvykle o tloušťce 2 nebo 3 body, které prořezávají papír.
- Pravidla ohýbání: Kratší, tupá pravítka, která vtlačují čáry přehybu do papíru, aniž by jej ořezávaly.
Návrhář vytvoří rozvržení matrice v softwaru CAD (AutoCAD, Illustrator nebo Cimex) pomocí různých barev nebo vrstev k oddělení řezných čar od rýh. Soubor je exportován jako DXF nebo DWG – standardní formáty pro software pro výrobu lisovacích nástrojů. Poté se proces přesune do dílny.
Než začnete, ujistěte se, že máte:
- Deska: 12–18 mm laserová překližka (bříza nebo javor)
- Řezací pravidla: 2pt (0,71 mm) nebo 3pt (1,07 mm) ocelové pravítka
- Pravidla rýhování: Obvykle 2 nebo 3 body, kratší než střihová pravidla
- Gumový vyhazovací materiál: Pryžové proužky umístěné kolem pravidel, aby se papír po řezání odtlačil
- Soubor návrhu CAD: formát DXF nebo DWG
- Laserový řezací stroj (nebo přístup k jednomu)
- Zařízení na ohýbání pravidel (ruční nebo automatické)
-Rýhovací řezací stroj
Všechno začíná designem. Potřebujete výkres CAD, který přesně ukazuje, kde bude taška rozřezána a kde bude složena. Berte to jako cestovní mapu pro kostku.
- Potvrďte styl sáčku, velikost, tloušťku papíru a strukturu skládání.
- Vytvořte nebo přijměte soubor CAD ve formátu DXF nebo DWG.
- Jasně označte tři typy čar: řezné čáry (plné), rýhované čáry (tečkované nebo přerušované) a perforační čáry, pokud je to nutné.
- Dvakrát zkontrolujte své rozměry. Z malé chyby v návrhu se stane velká chyba v matrici.
Jakmile je návrh připraven, importujte soubor DXF do softwaru pro řezání laserem.
- Nastavte měřítko a počáteční bod.
- Mapujte vrstvy, aby software věděl, které čáry jsou řezné čáry a které rýhy.
- Zadejte tloušťku matrice a typ materiálu.
- Nastavte výkon laseru, rychlost řezání a kompenzaci řezu.
"Zářez" je šířka štěrbiny, kterou laser vypálí do desky. To je kritické. Pokud je štěrbina příliš široká, pravítko bude volné a může se během lisování vytáhnout. Pokud je slot příliš úzký, může se deska zdeformovat nebo dokonce rozdělit. Standardní šířky slotu jsou 2pt (asi 0,71 mm) nebo 3pt (asi 1,07 mm).
Umístěte překližkovou matrici na stůl stroje. Vyrovnejte jej s nulovým bodem a bezpečně upněte. Deska, která se při řezání posune, znamená zničenou matrici. Většina moderních strojů používá sondu nebo systém automatického sledování, aby se přizpůsobila mírným změnám tloušťky desky a udržovala laser v konzistentní vzdálenosti.
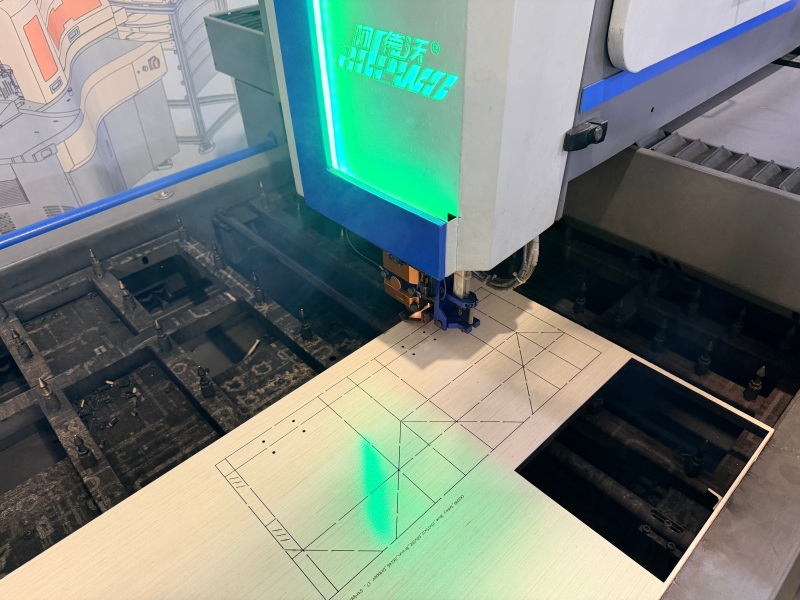
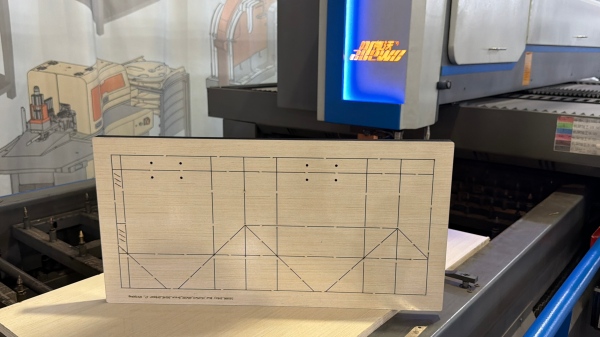
Zde se kostka začíná formovat. CO2 laser vypaluje přesné štěrbiny do překližky podél linií řezání a rýhování.
- Spusťte program řezání a sledujte prvních několik drážek.
- Zkontrolujte, zda šířka a hloubka drážky odpovídá vašim specifikacím.
- Dávejte pozor na mosty – malé nerozřezané části, které drží kostku pohromadě mezi těsně rozmístěnými pravidly.
- Po řezání odstraňte odpadní materiál a zkontrolujte desku.
Laser neprořízne celou cestu. Vypaluje sloty dostatečně hluboko, aby držela pravidla bezpečně, zatímco spodní část desky zůstala nedotčená.
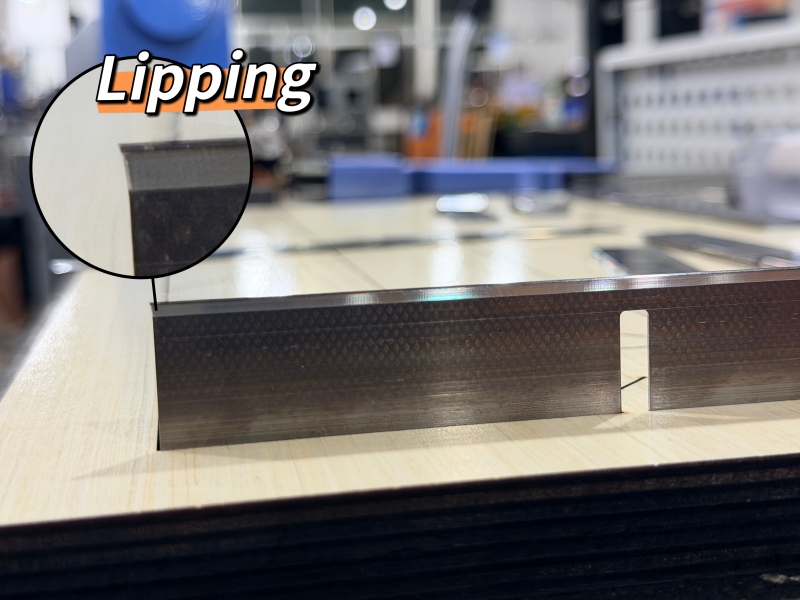
Nyní musíte vytvarovat ocelová pravidla tak, aby odpovídala designu matrice. Pravidla řezání jsou ostré čepele; řádky rýhování jsou tupé a mírně kratší.
- Vyberte správnou tloušťku a výšku pravítka pro vaši matrici.
- Ohýbejte pravidla tak, aby odpovídala křivkám a rohům v návrhu CAD.
- Odřízněte každé pravidlo na požadovanou délku.
- U složitých tvarů může být nutné přemostit (vrubovat) pravidla v napěťových bodech, aby se zabránilo praskání.
V ručních dílnách se to provádí pomocí ohýbačky pravítek a řezačky pravítek. V pokročilejších obchodech automatická ohýbačka zvládá celý proces z digitálního souboru, ohýbací a řezací pravidla s daleko menšími manuálními chybami.
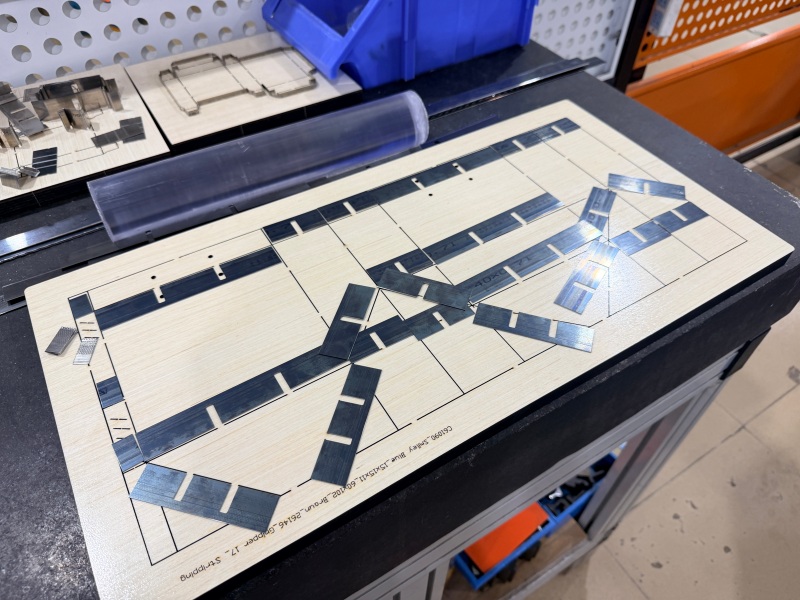
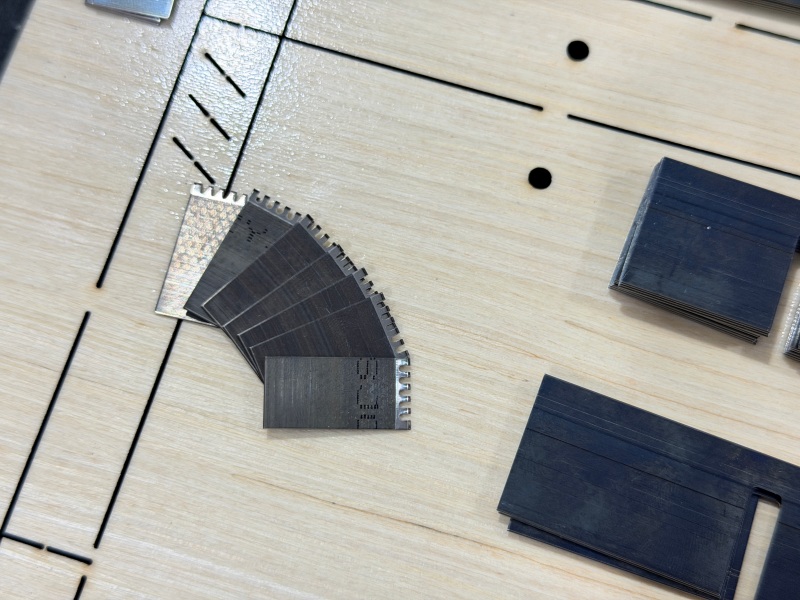
S vyřezanou deskou a vytvarovanými pravidly je čas sestavit kostku.
- Vložte řezací pravítka do drážek podél řezných linií.
- Vkládejte pravidla ohýbání podél čar ohybu.
- Zkontrolujte, zda každé pravidlo sedí ve správné výšce a pevně sedí ve svém otvoru.
- Ujistěte se, že všechna pravidla jsou na úrovni. Pravidlo, které sedí příliš vysoko, zařízne příliš hluboko; ten, který sedí příliš nízko, úplně mine papír.
Tento krok se často nazývá „vložení pravidel“ nebo „sestavení matrice“. Je to práce na detailech, ale správné provedení znamená rozdíl mezi čistým a špinavým střihem.
Poté, co jsou pravidla přijata, potřebujete gumu. Kolem pravidel jsou umístěny gumové proužky, o něco výše než řezná hrana. Jejich práce je jednoduchá: když matrice stlačí a odřízne papír, guma odtlačí papír zpět od matrice, takže se nelepí.
- Umístěte gumové proužky rovnoměrně kolem všech pravidel.
- Ujistěte se, že guma sedí výše než okraj pravítka.
- Zkontrolujte, zda guma neblokuje oblasti řezání nebo záhybů.
- Vyhození vyzkoušejte přitlačením kousku papíru proti matrici a jejím zvednutím.
Než se matrice dostane do výroby, musíte ji otestovat.
- Proveďte zkušební řez na skutečném materiálu papírového sáčku.
- Zkontrolujte kvalitu řezu: Jsou řezy čisté? Je papír zcela proříznutý?
- Zkontrolujte kvalitu pomačkání: Přehýbá se papír čistě podél linií pomačkání? Jakékoli popraskání nebo natržení znamená, že je třeba upravit pravidla pro pomačkání.
- Zkontrolujte vysunutí: Uvolňuje se papír hladce z matrice?
- Podle potřeby upravte všechna pravidla nebo gumu.
- Jakmile je vše v pořádku, vyčistěte raznici, označte ji typem a velikostí sáčku a řádně uložte.
Při výrobě papírových sáčků jsou hlavními kroky zařízení řezání matrice, ohýbání ocelových pravidel a příprava rylovacích pravidel. Adewo nabízí tři stroje, které tyto stupně pokrývají. Každý z nich lze použít samostatně nebo jako součást malé výrobní linky.
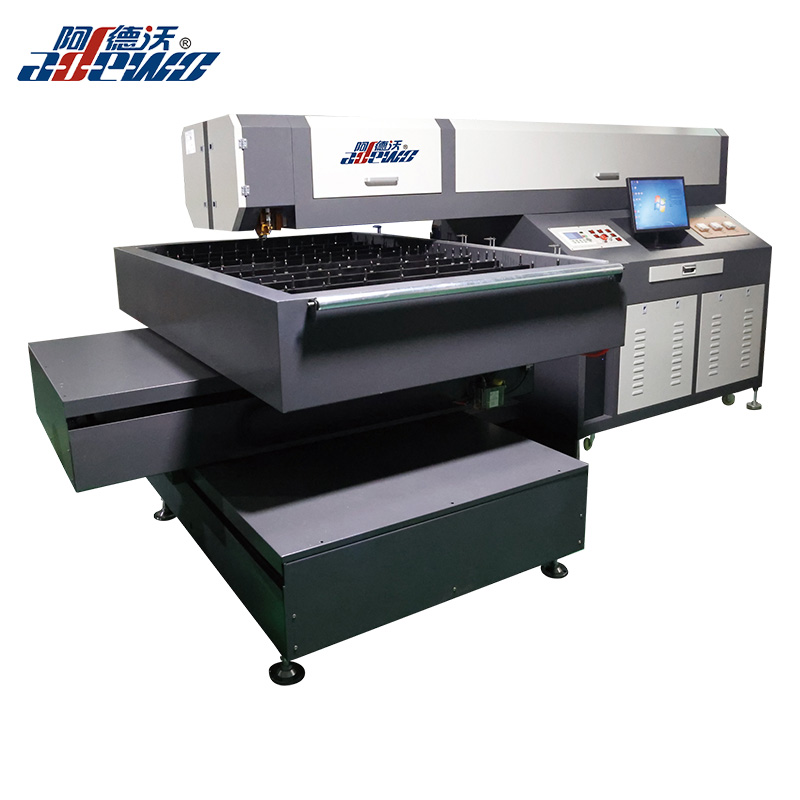
1. Laserový řezací stroj s pevnou hlavou ADW-LC600
Poté, co je návrh formy připraven, prvním výrobním krokem je řezání desky matrice. ADW-LC600 je laserový řezací stroj určený pro tuto práci.
Využívá pevnou laserovou hlavu a pohyblivý stůl, který udržuje řezání stabilní. Importovaný broušený kuličkový šroubový pohon dodává odolnost a vysokou přesnost, zatímco křížová konstrukce podporuje dlouhodobý provoz. Auto-follow řezací systém umožňuje řezat různé tloušťky desky v jednom průchodu a zrcadlo a čočka se snadno vyměňují a čistí. Zvládne překližku od 6 mm do 22 mm, stejně jako PVC desky, akryl a ocel pod 3 mm.
| Položka | Specifikace |
|---|---|
| Pracovní oblast | 1200 × 1800 mm (přizpůsobitelné) |
| Laserová dráha | Laserová hlava pevná, stůl se pohybuje |
| Typ pohonu | Dovezený uzemněný kuličkový šroub |
| Řezné materiály | 6–22 mm překližka, PVC, akryl, ocel <3 mm |
| Formát souboru | AI, DST, PLT, BMP, DXF |
| Napájení | Jednofázové 220V, 50/60Hz, 10A |
2. ABM-832A2 Auto Bender Machine
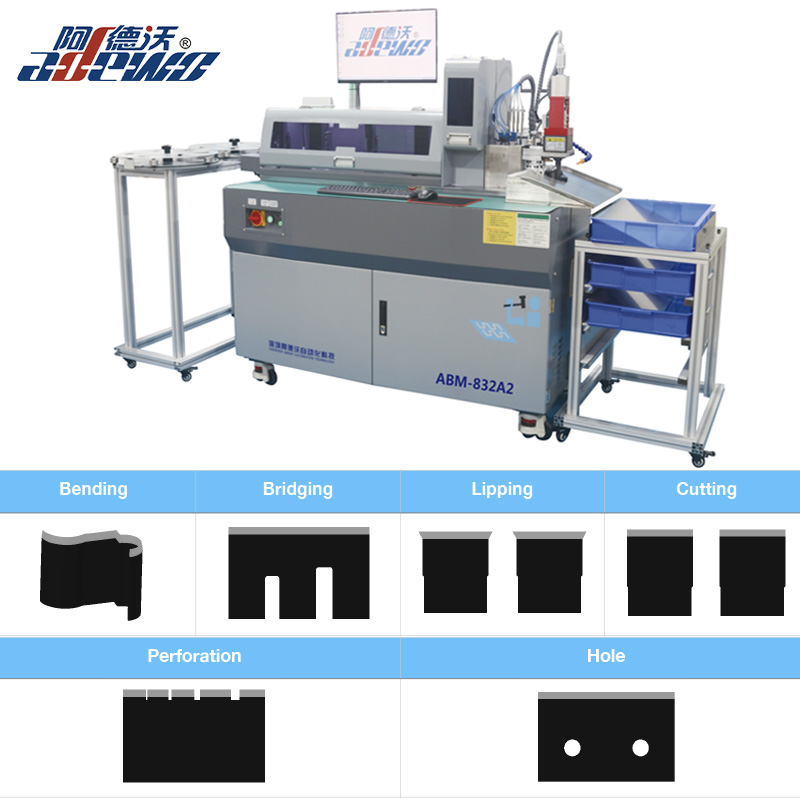
Jakmile je deska nařezána, je třeba ocelová pravítka ohnout a nařezat tak, aby odpovídala tvaru papírového sáčku. ABM-832A2 tento krok automatizuje.
Kombinuje ohýbání a řezání v jedné operaci, díky čemuž je proces bezpečnější a efektivnější. Víceděrový nástroj nabízí možnosti, jako je ořez, vyříznutí, můstek, díra nebo perforace, a každý nástroj je nezávislý a snadno vyměnitelný. Dvojité svorky se šroubovým vedením umožňují nepřetržitý provoz a inteligentní software se snadno používá s více jazykovými možnostmi. Podporuje tloušťky pravítka od 0,45 mm do 1,05 mm a výšky pravítka od 8 mm do 32 mm.
| Položka | Specifikace |
|---|---|
| Tloušťka pravidla | 0,45, 0,53, 0,71, 1,05 mm |
| Výška pravidla | 8–32 mm |
| Základní funkce | Ohýbání, lemování, lisování, můstek, plochý řez |
| Volitelné funkce | Perforace, díra |
| Formát souboru | DXF, DWG |
3. ABM-X1E PRO Třídění na délku Rýhovací řezací stroj
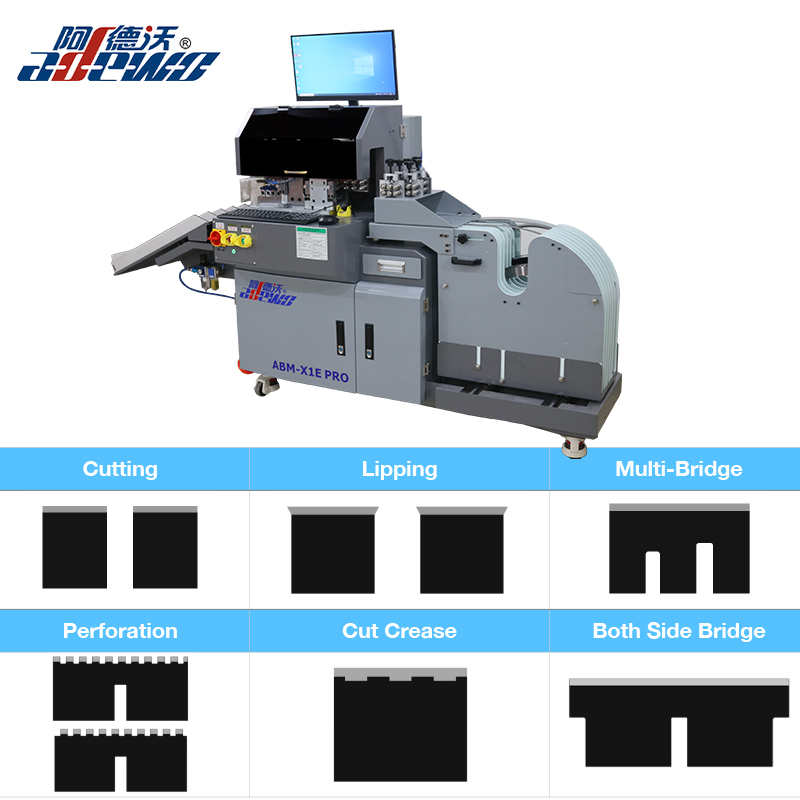
Pro čisté záhyby na papírových sáčcích jsou důležitá pravidla vroubkování. ABM-X1E PRO pomáhá přesně připravit pravidla rýhování a související funkce.
Software automaticky identifikuje různé délky, takže je nemusíte třídit ručně. Nástroje jsou přizpůsobitelné, včetně možností pro odizolovací pravidlo a 4pt/8pt laserového rýhování. Každý nástroj je nezávislý a snadno vyměnitelný a servomotor zvládá automatické přemostění a automatické řezání. Šířku perforace a řezu lze nastavit pomocí softwaru. Víceřádková kazeta pojme až sedm cívek ocelového pravítka, díky čemuž je výměna snadná a bezpečná. Stroj také podporuje anglický a čínský software a má malé rozměry.
| Položka | Specifikace |
|---|---|
| Tloušťka pravidla | 0,71, 1,05, 1,42 mm |
| Funkce tří nástrojů | Přemostění, řezání, lemování, oboustranný most |
| Funkce čtyř nástrojů | Přemostění, řezání, lemování, oboustranný můstek, perforace |
| Volitelné funkce | Řezný záhyb, rohový řez, rýhovací pravítko 4pt/8pt, stahovací pravítko |
| Formát souboru | DXF, DWG |
- Dieshopy, které pravidelně vyrábějí matrice na papírové sáčky, které chtějí zkrátit dobu obratu.
- Balicí společnosti, které potřebují rychlejší výrobu lisovacích nástrojů, aby splnily přísné dodací lhůty.
- Výrobci hledající lepší konzistenci a opakovatelnost napříč úlohami.
- Podniky plánující rozšířit výrobu lisovacích forem na papírové tašky bez úměrného zvýšení nákladů na pracovní sílu.
Výroba matrice na papírové sáčky je vícestupňový proces, který vyžaduje přesnost v každé fázi – od návrhu CAD a řezání laserem po ohýbání, vkládání, pogumování a testování. Pokud některý z těchto kroků uděláte špatně, znamená to, že matrice neřeže čistě, nemačká se správně nebo nevydrží.
Dobrou zprávou je, že většinu tohoto procesu lze automatizovat. Pokud vyrábíte raznice na papírové sáčky a chcete zlepšit rychlost, přesnost nebo konzistenci, stojí za to tyto stroje prozkoumat. Adewo můžete kontaktovat pro demo, specifikace stroje nebo technickou podporu přizpůsobenou vašim výrobním potřebám.
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Všechna práva vyhrazena.
Links Sitemap RSS XML Zásady ochrany osobních údajů